


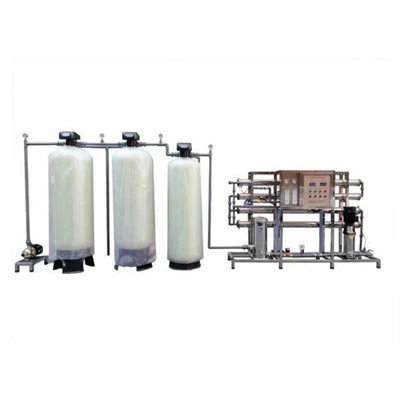
RO Plant For Pharmaceutical Industry
Max Water Recovery Rate: 65-70%
Rejection rate: ≥ 97%
Turbidity: 3.0 NTU
Power Supply: 220V, 50Hz
Working Environment: 5ºC – 45ºC
Inlet TDS: <2000 PPM
Booster Pumps: High-Pressure Pump- Multi-Stage
GMP-Compliant Reverse Osmosis System for Pharmaceutical Water Production
A USP/EP/GMP-compliant ultrapure water system engineered for critical pharmaceutical processes (drug formulation, API production, equipment sterilization). Delivers water with conductivity <10μs/cm, TOC ≤0.5mg/L, and microorganism <100cfu/ml, eliminating acid regeneration to reduce chemical contamination risks.
Key Pharma-Grade Features:
- Continuous Operation: 24/7 stable water supply for uninterrupted production lines.
- 95% Water Utilization Efficiency: Minimizes wastewater to align with sustainability goals.
- Zero-Chemical Cleaning: Reduces cross-contamination risks in sterile environments.
Key Pharmaceutical Water Standards Comparison
|
Parameter |
Pharmacopeia Requirement |
Our System Output |
|---|---|---|
|
Conductivity |
≤1.3μS/cm (25°C) |
≤0.8μS/cm (25°C) |
|
TOC Content |
≤500ppb |
≤200ppb |
|
Microorganisms |
≤100cfu/mL |
≤10cfu/mL |
|
Endotoxins |
WFI: ≤0.25EU/mL |
Optional WFI compliance |
|
Heavy Metals |
Meets EP/JP standards |
Below detection limit |

Technical Parameters
| Parameter | Specifications | Pharmaceutical Industry Suitability |
|---|---|---|
| Water quality | Conductivity <10μs/cm; TOC ≤0.5mg/L; Microbes <100cfu/ml | Meets USP purified water standards for oral and topical drugs. |
| Processing capacity | 250LPH - 5TPH (customizable) | Scalable for small labs to large production facilities. |
| Process combination | RO + EDI + UV + Ozone (optional) | Ensures ultrapure water for injection (WFI) when paired with EDI. |
| Material selection | SS 316L pipes, FRP tanks, food-grade PP filters | Corrosion-resistant; no leachable contaminants into water. |
| Automation control | Fully automatic with PLC & touch screen | Reduces human error; supports remote monitoring of critical parameters. |
Equipment details

Excellent material
Stainless steel bracket, stable and durable, durable, not easy to rust
Food-grade material
All wading parts are made of food-grade PP, and the pipes are thickened


Instrument display
The rich display instrument can detect the operation of the equipment at any time
Fully automatic control valve
Intelligent control, easy operation, easy maintenance


Filtration technique
Effectively remove harmful substances from water to ensure beneficial minerals and trace elements
Pharmaceutical Applications
Formulation Water
- Oral liquid and injection preparation
- Cleaning agent preparation
- Active pharmaceutical ingredient production
Equipment & Utensil Cleaning
- Final rinse water for equipment
- Container cleaning
- Tool sterilization
Laboratory & Analytical Water
- Reagent preparation
- Culture medium preparation
- Instrument analysis water
Sterilization & Disinfection
- Steam generator feed water
- Disinfectant preparation
- Cleanroom humidification
Why Choose Our Pharmaceutical RO System?
Total Cost of Ownership (TCO) Analysis
|
Cost Item |
Conventional System |
Our System |
Savings |
|---|---|---|---|
|
Chemical Consumption |
High |
Zero chemical consumption |
100% |
|
Energy Consumption |
Standard |
High-efficiency pump + energy recovery |
30-40% |
|
Wastewater Discharge |
40-50% |
20-30% |
40% reduction |
|
Maintenance Cost |
High |
Predictive maintenance |
50% reduction |
Validation & Compliance Support
- Complete DQ/IQ/OQ/PQ documentation
- Water quality validation protocol support
- Regular compliance audit assistance
- Change control management support
Hot Tags: ro plant for pharmaceutical industry, China ro plant for pharmaceutical industry manufacturers, suppliers, factory, 3000 Lph Ro Plant, 250 LPH Industrial RO Plant, 1500 Lph RO Plant
You Might Also Like


Send Inquiry